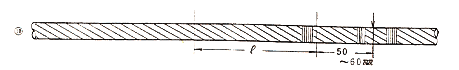



| 1 ) 필요공구 | 탈유용 용기, 파이프, 크립퍼, 스파키, 온도계(600°c), 용해용도가니, 수세용 용기, 줄자, 노기스, 염산용기, 예열용구, 칼 |
| 2 ) 필요재료 | 염산, 경유(그르스제거용), 시이징와이어, 염화아연암모늄, 합금(아연), 점토, 석면, 로프그리스, 연료, 소켓, 알카리 |
| 3 ) 와이어로프(이하 로프라한다)의 직경 확인 | 로프구조, 직경, 연방향, 그리스종류, 종별, 길이 등을 확인한다. |
| 4 ) 소켓 치수 체크 | 테이퍼부의 길이, 직선부의 길이, 내경 |
5 ) 로프의 가공길이 결정 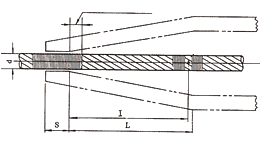
|
시이징부가 소켓내의 테이퍼부에 0.5d ~ 1.0d(최소 15mm)가 들어가도록 계산하여 시이징을 한다. L= 테이퍼부의 길이 S= 직선부 I = 소켓내의 로프길이 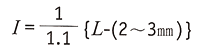 |
6 ) 시이징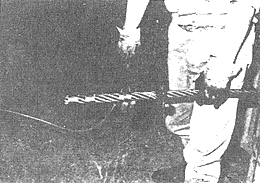 |
소켓 내경부의 시이징은 3 ~ 4d의 길이가 필요 |
| 7 ) 불필요 부위 절단 산소로 절단하는 경우 50 ~ 60mm 금속과의 부착력이 좋지 않으므로 이 부분은 필요길이에서 ( I )제외시켜 절단하고 절단 후 클립퍼 등으로 절단 제거한다. |
|
8 ) 로프를 소켓에 삽입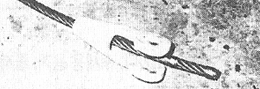
|
소켓 방향에 주의 소켓은 이후 작업에 지장을 주지 않는 장소까지 이동시켜 삽입한다. |
9 ) 로프 스트랜드의 분해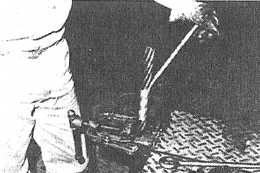 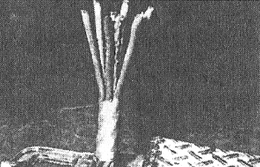
|
스트랜드경 보다 큰 파이프등을 이용하여 벌어지는 각이 크지 않도록 하여 각 스트랜드가 균일하게 배열되어 있도록 할 것 |
10 ) 섬유심 질단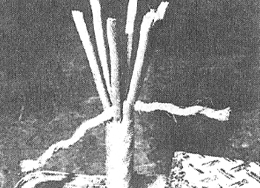
|
섬유심은 가능한 안쪽 끝까지 제거한다. 이것은 산세정시 산을 흡수하지 않도록 배려하는 것이다. 섬유심은 보통 3 스트랜드로 구성되어 있으므로 로프의 2 스트랜드 사이로 나우어 당겨 낸 다음 뺀치로 잘라 낸다. |
11 ) 스트랜드의 와이어를 푼다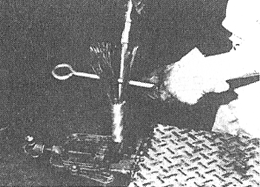 |
스파키와 뺀치 등을 이용하여 각 스트랜드의 소선을 가능한 끝부위까지 푼다. 하층소선까지 완전히 풀고 각 소선은 다소 굴곡이 있어도 좋지만 꼬임이 안풀리거나 겹치지 않도록 유의할 것 |
12 ) 스트랜드의 와이어 해체부의 조정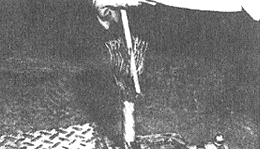 |
소켓내에 삽입할 때 소켓 내면에 가능한 접촉되지 않도록 지나치게 넓게 헤쳐진 소선을 수정한다. |
13 ) 와이어 표면 그리스 탈유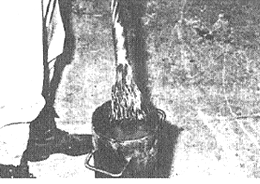 |
탈유에는 경유 및 등유가 좋다. 와이어가 풀어진 부위를 시이징 끝부분에 경유등에 넣어 와이어 표면의 로프그리스가 깨끗할 때까지 세정한다. |
14 ) 염산에 와이어 표면 세정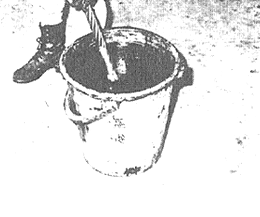 |
(아연도금 로프에서 아연을 이용한 소켓은 불필요) 공업용염산(35%)을 물과 1:1로 희석하여 사용한다. 이 염산 중에 후락스(염화아연암모늄)를 염산의 1/10 정도 용해시킨다. 풀어진 부위를 침적하여 와이어 표면을 산세 및 후락스처리 하는 것은 용해금속과 합금반응을 촉진하기 위해서임. 침적시 시이징 끝에서 20mm는 염산액 중에 들어가지 않도록 하고 특히 잔여 섬유심이 접촉되서는 안되며 통상 50 ~ 60초 정도로 와이어 표면이 회백색으로 될때까지 침적한다. 이떄 발청등 기타 이물질이 잔듀되어서는 안된다. |
| 15 ) 합금중에 염화아연을 넣는다. | 용해 합금 중에도 후락스(염화아연암모늄)를 소량 혼입하는 것이 도금 부착에 좋다. |
| 16 ) 합금의 용해 온도 측정 | 용햐합금 온도는 330~350°c, 아연을 사용한 경우는 450~460°c로 한다. |
17 ) 가도금 |
(아연도금 로프에서 아연을 이용한 소켓은 불필요) 산세가 완료된 와이어 해체부를 용융금속 중에 서서히 침적하여 수분제거 및 와이어의 예열을 충분히 시켜준다. 시이징부 끝까지 완전히 침적시킨 후 가볍게 진동시키면서 10 ~ 20초 정도 유지한 후 시이징부를 가볍게 타격하여 합금이 뭉쳐져 있는 것을 털어낸다. 가도금부의 와이어표면에 도금 불량부(흑점등)가 없어야 한다. 약간의 불량부가 있는 경우는 염산 세정 작업부터 다시 실시한다. |
18 ) 알카리액에 의한 중화 |
(아연도금 로프에서 아연을 이용한 소켓은 불필요) 가성소다 3 ~5%(30~50g/리터) 용액을 준비해 놓고 (1~2리터)와이어 체체부를 수평으로 눕혀 가도금 처리한 이외의 시이징부의 끝부분에 산기가 잔류하고 있다고 생각되는 부분을 충분히 중화시킨다. |
19 ) 온수에 세정 |
(아연도금 로프에서 아연을 이용한 소켓은 불필요) 산세를 한 것만 실시. 알카리액으로 중화한 부분에 약 2리터의 온수를 충분하게 세정한다. 가도금부에 기름 및 기타 이물질이 부착되지 않도록 주의. 소켓 내부도 세정할 것. |
20 ) 소켓과 로프를 고정 |
와어이 해체부를 소켓내에 넣어 고정한다. 소켓 내경부에서 테이퍼부에 시이징부가 0.5 ~ 1.0d(최소 15mm) 정도 들어갈 정도로 고정. 와이어 해체부 끝이 소켓 상단부에서 2~5mm정도 들어가도록 할 것. 고정은 주입시 진동 및 유동이 없도록 해야 한다. 소켓과 로프의 중심축을 일치시켜 각 와이어에 걸리는 장력이 균일하도록 해야하며 소켓에 끼워진 로프의 길이가 적어도 20d이상 수직을 유지할 것. |
21 ) 소켓 내경부의 처리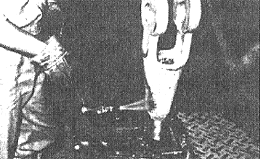 |
주입한 용해 금속이 소켓 내경부에서 흘러내리지 않도록 점토 및 석면 등으로 충분히 밀폐시킨다. |
22 ) 소켓의 예열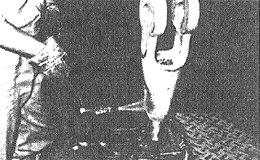 |
용해금속의 주입을 양호하게 하귀 위해서는 소켓를 충분히 예열을 시켜야 한다. 특히 내경부에 가까운 부분에 중점을 두며 해체부의 와이어가 건도될 때까지 토치램프 등으로 예열한다. |
23 ) 소켓 표면온도의 측정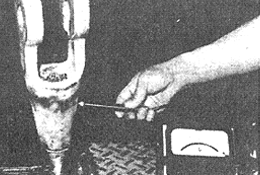 |
소켓 표면온도가 100 ~150°c까지 가열한다. |
24 ) 주입전에 용해금속 온도 측정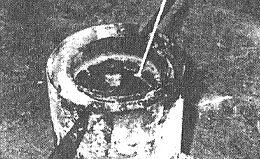 |
용해된 금속 온도를 측정한다. 합금은 370 ~ 390°c 아연은 490 ~ 510°c로 유지하고 표면에 산화물을 제거한다. |
25 ) 용해금속 주입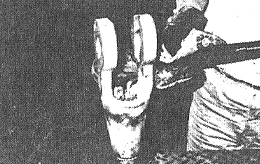 |
주입온도는 합금 350 ± 10c 아연은 460 ± 10°c로한다. 주입을 시작하면 연속으로 주입하고 2회 주입은 가급적 피한다. 주입 중에는 소켓의 진동이 없도록 한다. 내경부에서 흘러내리는지 여부도 확인할 것. |
26 ) 용해금속 추가 주입 |
주입 후 용해금속이 응고하면 중앙에 수축에 의한 요철이 생기므로 이때 추가 주입한다. 수축되어 요철된 상태로 사용하면 균열이 생겨 안전성 저하의 원인이 되므로 반드시 추가 주입을 실시해야 한다. |
27 ) 주입 완료 후 냉각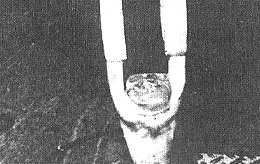 |
주입 완료 후 금속이 응고될 때가지 진동이나 이동을 시켜서는 안된다. 소켓 온도가 100°c가 될 때까지 고정상태로 둔다. |
28 ) 냉각 후 인출검사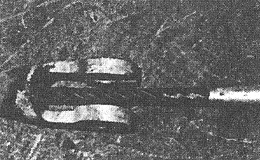 |
주조상태를 확인하기 위해 소켓에서 주입부를 꺼내 외관조사를 실시한다. - 내경부의 상태 - 전체의 주조상태 - 와이어의 노출정도 등을 체크한다. |